


การทดสอบทางโลหะวิทยาด้วยตาเปล่าของรอยเชื่อม
ครอบคลุมวิธีการเชื่อม: การเชื่อมอาร์กแบบแมนนวล, การเชื่อมแบบป้องกันแก๊ส, การเชื่อมอาร์กใต้น้ำ, การเชื่อมตะกรันไฟฟ้า, การเชื่อมแบบเสียดสี, การเชื่อมอาร์กพลาสม่า, การเชื่อมด้วยเลเซอร์, การประสาน ฯลฯ
- จัดส่งรวดเร็ว
- การประกันคุณภาพ
- บริการลูกค้าตลอด 24 ชั่วโมงทุกวัน
การแนะนำสินค้า
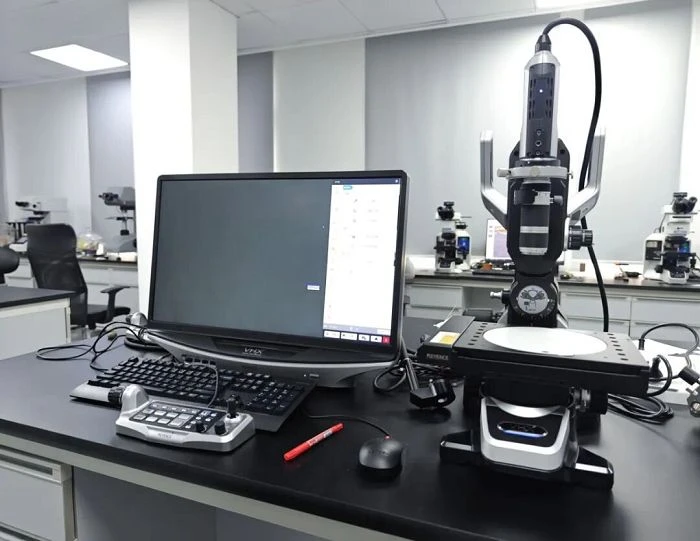
ช่วงการตรวจจับ
ครอบคลุมวิธีการเชื่อม: การเชื่อมอาร์กแบบแมนนวล, การเชื่อมแบบป้องกันแก๊ส, การเชื่อมอาร์กใต้น้ำ, การเชื่อมตะกรันไฟฟ้า, การเชื่อมแบบเสียดสี, การเชื่อมอาร์กพลาสม่า, การเชื่อมด้วยเลเซอร์, การประสาน ฯลฯ
ประเภทของข้อต่อแบบครอบคลุม: ข้อต่อชน ข้อต่อมุม ข้อต่อรูปตัว T - ข้อต่อตัก ข้อต่อเชื่อมปลั๊ก/ร่อง ข้อต่อเชื่อมร่อง
โลหะสีดำ: เหล็กกล้าคาร์บอน เหล็กโครงสร้างโลหะผสม สแตนเลส เหล็กทนความร้อน- เหล็กอุณหภูมิต่ำ- เหล็กหล่อ เหล็กแมงกานีสสูง โลหะผสมที่มีนิกเกิล
โลหะนอกกลุ่มเหล็ก: อะลูมิเนียมและโลหะผสมอะลูมิเนียม โลหะผสมทองแดงและทองแดง โลหะผสมไทเทเนียมและไทเทเนียม โลหะผสมแมกนีเซียม
กระบวนการทดสอบ: การประเมินกระบวนการเชื่อม, การตรวจสอบวัสดุ/กระบวนการเชื่อม, การตรวจสอบคุณภาพกระบวนการเชื่อม, การยอมรับผลิตภัณฑ์การเชื่อมสำเร็จรูป, การวิเคราะห์ความล้มเหลว
ส่วนประกอบทางวิศวกรรม: ภาชนะรับความดัน/ถังเก็บ โครงสร้างเหล็ก ท่ออุตสาหกรรม อุปกรณ์พลังงานลม หม้อต้มพลังงาน/กังหัน ส่วนประกอบการขนส่งทางรถไฟ ชิ้นส่วนเชื่อมการบินและอวกาศ ชิ้นส่วนเชื่อมเครื่องจักรวิศวกรรม
มาตรฐานการทดสอบ
GB/T 19869.1-2005 การตรวจสอบทางโลหะวิทยาของรอยเชื่อมของเหล็ก นิกเกิล และโลหะผสมนิกเกิล
GB/T 26951-2011 วิธีทดสอบทางโลหะวิทยาและความแข็งสำหรับรอยเชื่อม
GB/T 226-2015 วิธีการตรวจสอบการกัดกร่อนของกรดสำหรับโครงสร้างมหภาคและข้อบกพร่องของเหล็ก
GB/T 13298-2015 วิธีตรวจสอบโครงสร้างจุลภาคของโลหะ
GB / T 3375-2016 คำศัพท์การเชื่อม
JB/T 6061-2021 การทดสอบอนุภาคแม่เหล็กสำหรับข้อบกพร่องที่พื้นผิวของรอยเชื่อม
JB/T 6062-2021 การทดสอบการเจาะทะลุสำหรับข้อบกพร่องที่พื้นผิวของรอยเชื่อม
GB/T 6462-2005 การวัดความหนาของโลหะและการเคลือบออกไซด์โดยวิธีกล้องจุลทรรศน์โลหะวิทยา

รายการทดสอบ
สถานะการเติมร่อง: ตรวจสอบว่าการเติมโลหะที่สะสมที่รากและผนังด้านข้างของร่องนั้นเต็มหรือไม่ และมุมของร่องตรงกับการหลอมจริงหรือไม่
ลักษณะเม็ดเชื่อม/ชั้นทับถม: ตรวจสอบว่าการจัดเรียงเม็ดเชื่อมมีความสม่ำเสมอหรือไม่ ฟิวชั่นระหว่างชั้นดีหรือไม่ และมีการแยกชั้นระหว่างชั้นหรือไม่
มิติทางเรขาคณิตของข้อต่อ: วัดความสูงส่วนเกิน ขนาดขาเชื่อม ความลึกของหลอม ความกว้างของหลอม และขนาดการเจาะราก เพื่อพิจารณาว่าเป็นไปตามข้อกำหนดการออกแบบ/มาตรฐานหรือไม่
สัณฐานวิทยาของเส้นฟิวชัน: ตรวจสอบว่าเส้นฟิวชัน (ที่รอยต่อของรอยเชื่อมและโลหะฐาน/บริเวณที่ได้รับผลกระทบจากความร้อน) มีความต่อเนื่อง ชัดเจน และไม่มีการบิดตัว/การหยุดชะงัก
กำหนดประเภท ตำแหน่ง ขนาด และการกระจายของข้อบกพร่อง และให้คะแนนตามมาตรฐาน ครอบคลุมข้อบกพร่องระดับมหภาคทุกประเภทในการเชื่อม:
ข้อบกพร่องประเภทฟิวชัน: การเจาะที่ไม่สมบูรณ์ (ราก/ร่อง), ฟิวชันที่ไม่สมบูรณ์ (ชั้นใน/ผนังร่อง/แนวฟิวชั่น)
การรวมตะกรัน/การรวม: การรวมตะกรันระหว่างชั้น, การรวมตะกรันเชิงเส้น, การรวมตะกรันบล็อก, การรวมโลหะ
ประเภทรูขุมขน: รูขุมขนขนาดใหญ่เดี่ยว, รูขุมขนหนาแน่น, รูขุมขนรูปเข็ม, รูขุมขนราก
ประเภทของรอยแตกร้าว: รอยแตกร้าวที่จุดเชื่อม, รอยแตกร้าวแบบฟิวชั่นไลน์, รอยแตกร้าวบริเวณที่ได้รับความร้อน, รอยแตกร้าวที่ราก, รอยแตกร้าวแบบเย็น/ร้อน
ข้อบกพร่องของแม่พิมพ์: เม็ดเชื่อม, การตัดด้านล่าง, การยุบตัวของราก, ไหม้ทะลุ, ความสูงส่วนเกินมากเกินไป/ไม่เพียงพอ, ขาเชื่อมไม่สมมาตร
ข้อบกพร่องอื่นๆ: โซนการแบ่งแยก ความหลวม ข้อบกพร่องผสมของการรวมและรูขุมขน
ระบุขอบเขตมหภาคและสัณฐานวิทยาของแต่ละพื้นที่ของข้อต่อ และกำหนดผลกระทบของการประมวลผลด้วยความร้อนต่อองค์กร:
การแบ่งส่วนภูมิภาค: แยกแยะช่วงของโซนโลหะพื้นฐาน โซนที่ได้รับความร้อน โซนฟิวชัน และโซนการเชื่อมอย่างชัดเจน
ลักษณะของโซนที่ได้รับความร้อน: วัดความกว้างโดยรวมของโซนที่ได้รับความร้อน ตรวจสอบว่าการกระจายตัวของโซนเมล็ดหยาบ (CGHAZ) และโซนเมล็ดละเอียด (FGHAZ) สม่ำเสมอหรือไม่ และไม่มีพื้นที่ในท้องถิ่นที่กว้างหรือแคบเกินไป
การจัดเรียงโซนรอยเชื่อม: สังเกตความสม่ำเสมอของการจัดเรียงขนาดมหึมาในโซนการเชื่อม โดยไม่มีโซนการแยก/พื้นที่หลวมที่ชัดเจน
การติดโลหะฐานและข้อต่อ: ตรวจสอบว่าการติดระหว่างโลหะฐานกับบริเวณการเชื่อมแน่นหนาหรือไม่หลุดลอก/มีช่องว่าง
การจับคู่พารามิเตอร์การเชื่อม: ตรวจสอบความสมเหตุสมผลของกระแสการเชื่อม แรงดันไฟฟ้า ความเร็วในการเชื่อม และพารามิเตอร์อื่นๆ ตามความลึกของฟิวชัน ความกว้างของฟิวชัน และความกว้างของโซนที่ได้รับผลกระทบจากความร้อน
การจับคู่วัสดุการเชื่อม/ร่อง: กำหนดผลฟิวชั่นระหว่างวัสดุเชื่อมและวัสดุฐาน และดูว่าการออกแบบร่องตรงตามข้อกำหนดฟิวชั่นหรือไม่
การกำหนดระดับข้อบกพร่อง: จำแนกข้อบกพร่องที่ตรวจพบตามมาตรฐานที่เกี่ยวข้อง และพิจารณาว่าข้อต่อมีคุณสมบัติหรือไม่
การตรวจสอบความสามารถในการทำซ้ำของกระบวนการ: การสุ่มตัวอย่างและการทดสอบส่วนประกอบที่เชื่อมแบบแบทช์เพื่อกำหนดความเสถียรและความสามารถในการทำซ้ำของกระบวนการเชื่อม
ก่อตั้งขึ้นในปี 2011 ในฐานะองค์กรเทคโนโลยีชั้นสูงระดับประเทศ-ที่ได้รับการยอมรับจากศาลประชาชนชั้นสูงประจำจังหวัดเจ้อเจียงในฐานะสถาบันตรวจสอบความถูกต้องทางตุลาการสำหรับคุณภาพวิศวกรรมการก่อสร้าง เรามีความเชี่ยวชาญในการทดสอบประสิทธิภาพของโครงสร้างและการประเมินความปลอดภัยของโครงการก่อสร้าง อุปกรณ์พิเศษ เสาสื่อสาร สภาพแวดล้อมที่มีแม่เหล็กไฟฟ้า สะพานขนาดใหญ่ และการประเมินความปลอดภัยของอาคาร
บริษัทมีบุคลากรมืออาชีพและด้านเทคนิคมากกว่า 100 คน โดยกว่า 90% มีใบรับรองทางเทคนิคระดับกลางและระดับสูงหลายแบบ พร้อมกับอุปกรณ์การทดสอบที่สมบูรณ์ซึ่งมีมูลค่ามากกว่า 10 ล้านหยวน ขอบเขตธุรกิจของเราครอบคลุมทั่วทั้งประเทศ


